Mechanika
Wrzeciona z chłodzeniem kriogenicznym (LN2). Optymalizacja obróbki skrawaniem stopów trudnoskrawalnych

Hardware Obróbczy / Cryogenic Machining
Eliminacja płynów obróbczych na rzecz sprężonych gazów kriogenicznych
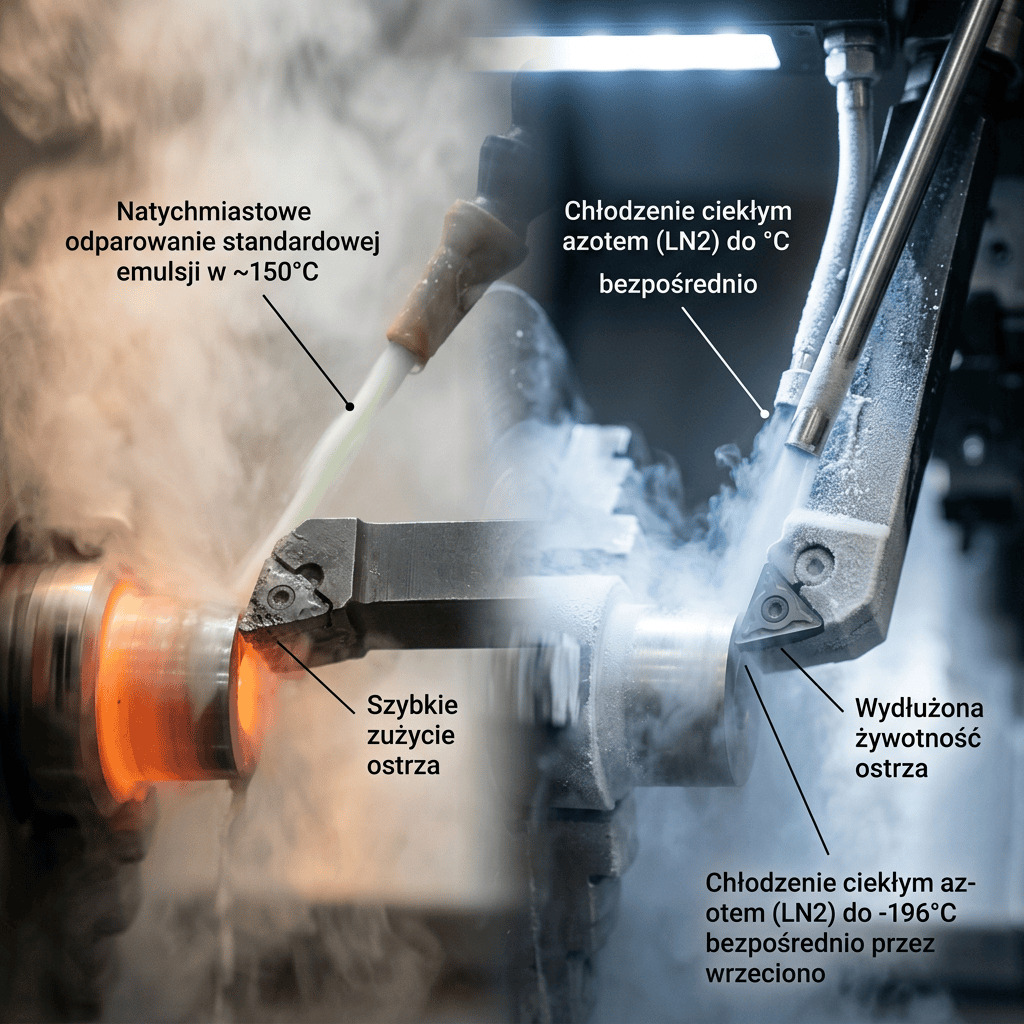
Obróbka Inconelu, tytanu czy ulepszanej stali 60 HRC generuje na krawędzi tnącej temperatury przekraczające 900°C. Standardowa emulsja chłodząco-smarująca po uderzeniu w tak gorące ostrze natychmiast odparowuje (zjawisko poduszki parowej), przez co płyn nie chłodzi węglika, a narzędzie po kilku minutach pracy ulega stępieniu i plastycznemu odkształceniu.
Architektura przepływu azotu (LN2)
- Czołowi producenci obrabiarek wprowadzili uszczelnione złącza obrotowe na szczycie wrzeciona maszyny CNC, zaprojektowane do pracy w ekstremalnych temperaturach ujemnych.
- Ciekły azot o temperaturze -196°C jest tłoczony przez wnętrze osi obracającego się wrzeciona, a następnie przez kanały wewnątrz samego freza.
- Gaz rozpręża się i uderza z precyzyjnie prosto w punkt styku ostrza z wiórem, zapobiegając przegrzaniu materiału i czyniąc tytanowy wiór kruchym (łatwym do odprowadzenia).
| Analiza zjawisk na obrabiarce | Zwykła Emulsja Olejowa | System Kriogeniczny (LN2) |
|---|---|---|
| Zjawisko narostu (BUE) | Zmiękczony tytan adhezyjnie klei się do krawędzi ostrza. | Wykluczone z powodu skrajnie niskiej temperatury styku. |
| Etap mycia detalu i utylizacji | Wymaga użycia myjki przemysłowej i utylizacji odpadów ropopochodnych. | Azot odparowuje w 100% do atmosfery. Detal i wióry pozostają całkowicie suche. |